


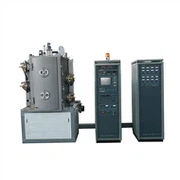
Silverfärgad vakuumbeläggningsmaskin
PVD-beläggningsprocessen hänvisar till att förånga materialpartiklar och avsätta dem på ytan av arbetsstycket med fysiska medel. Vanligtvis väljs en viss förångningskälla för att förånga och avsätta material i en vakuumkammare för att bilda en tunn film.
PVD-beläggningsprocessen hänvisar till att förånga materialpartiklar och avsätta dem på ytan av arbetsstycket med fysiska medel. Vanligtvis väljs en viss förångningskälla för att förånga och avsätta material i en vakuumkammare för att bilda en tunn film. Följande är en kort diskussion och analys av egenskaperna hos de tre viktigaste typiska PVD-beläggningsprocesserna och deras anpassningsförmåga till lamparbetsstycken.

(1) Termisk förångningsbeläggningsteknik
I ett vakuumtillstånd får materialet tillräckligt med värme för att förångas och avdunsta för att bilda en tunn film. Främst lämplig för vissa smältbara metallmaterial eller oxidmaterial med högt ångtryck. Den kännetecknas av en snabb avsättningshastighet, men partiklarnas kinetiska energi är låg ({{0}}.1~0.5eV). Det finns många sätt att uppnå termisk förångning, inklusive resistansförångning, elektronkanonförångning, ihålig katodförångning, högfrekvent induktionstermisk förångning och andra processer. Bland dem är principen för motståndsförångningsprocessen mogen, strukturen är flexibel och den kan användas i stort vakuum
Den är lämplig för industrialiserad beläggningsproduktion av lampor och lyktor. Det är dock mycket svårt att kontrollera konsistensen av förångningshastighet, filmtjocklek, reaktiv avdunstning och flera beläggningsprocesser. Det är nödvändigt att ha rik processerfarenhet eller komplexa kontrollstrategier. Elektronpistol Förångning och laseravdunstning används huvudsakligen för förångningsbeläggning av vissa metaller och föreningar med hög smältpunkt. De är i allmänhet lämpliga för miniatyriserad utrustning, och förångningsmängden är liten. Strålningsvärmen som genereras av högeffektsystemet är dock för hög, vilket är lätt att orsaka skada på billampans plastsubstrat. skada, det är inte lämpligt för behoven för massproduktion av billampor, och användningen är komplicerad och dyr; andra nyckelteknologier och kontrollmetoder för kompositbeläggningsprocesser, såsom ihåliga katoder och induktionslampor för bilar, forskas på förångnings- och andra termiska förångningsbeläggningsmetoder och strukturer. Jämförelse av produkthantering och processimplementering Komplicerad och inte lämplig för industriell beläggning av plastbaserade bilar belysningsprodukter.
(2) Magnetron sputtering beläggningsteknik
Under inverkan av magnetfältet och det elektriska fältet bombarderar de joniserade gasjonerna ytan av målmaterialet, så att det sputter ut och avsätts på arbetsstycket för att bilda en tunn film. Tekniken för magnetronförstoftningsbeläggning kan förbereda nästan alla typer av material, inklusive metallledare, halvledare, föreningar, keramik, etc. Jämfört med förångningsprocessen är dess egenskaper att energinivån för partikelstrålen är relativt hög (1~100eV) ) och filmskiktets densitet och vidhäftning är högre. Det finns många sätt att realisera magnetronförstoftningsprocessen och målkällans struktur. Beroende på vilken strömförsörjning som används kan den delas in i DC-förstoftning, mellanfrekvensförstoftning, pulsförstoftning, radiofrekvensförstoftning etc. och olika kombinationer därav. Nackdelen med magnetronförstoftningsbeläggning är att avsättningshastigheten för filmen är mycket mindre än den för termisk avdunstning. Eftersom arbetsprocessen kräver gasassistans såsom argon, är arbetstrycket vanligtvis en storleksordning högre än för förångningsbeläggningsprocessen, vilket inte är gynnsamt för framställningen av ren metall. Dessutom är strukturen hos magnetronmålet relativt komplex, och processens stabilitet påverkas av flera faktorer såsom extra arbetsgastryck och strömförsörjning. När de används för beläggning av fordonslampor är nyckelfrågorna som måste lösas hur man uppnår snabba och stabila avsättningseffekter, samt kontroll av filmlikformighet och konsistens i stora behållare.
(3) Jonbeläggningsteknik Under vakuumtillståndet, genom gasbågsurladdningen och jonbombardemangseffekten, joniseras beläggningsmaterialet och avsätts för att bilda en tunn film. Jonbeläggningsprocessen kan förbereda metaller, legeringar och andra material och har egenskaperna hög joniseringshastighet, hög avsättningshastighet och hög energi (1 ~ 100 eV). Det finns många typer av processimplementeringar och målkällstrukturer. Bland dem är bågjonbeläggningsteknik den mest använda industriellt. Under drift bildar elektroner kallkatodvakuumbågarladdning genom fältemission, så att beläggningsmaterial avsätts av jonstråle. Men när beläggningen avsätts är temperaturen på arbetsstycket och målkällan mycket hög, och vissa högtemperaturdelar måste kylas och skyddas effektivt. Denna process används huvudsakligen för beläggning av verktyg och ytmodifiering av material, och den har höga krav på hög temperaturbeständighet och deformationsbeständighet hos substratet. För arbetsstycken för billampor, å ena sidan, är dess höga temperatureffekt lätt att överskrida det värmebeständiga utbudet av formsprutade delar, och det är lätt att orsaka brännskador och deformationer på ytan. Fenomenet med droppstänk och stora partiklar är lätt att påverka filmskiktet och substratet. Filmens renhet är svår att uppnå en spegeleffekt, och filmens reflektionsförmåga är låg, så den är inte lämplig för beläggning av billampor.


Ansökan


Parameter

Vårt företag


Populära Taggar: silverfärgad vakuumbeläggningsmaskin, Kina, leverantörer, tillverkare, fabrik, anpassad, köp, pris, offert



Skicka förfrågan
